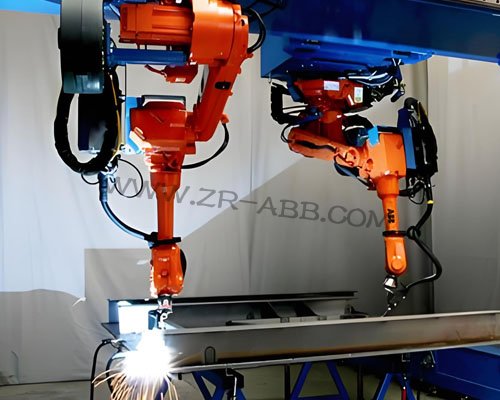
简介:MAG焊在厚板、中厚板结构件的焊接产线上应用广泛,熔敷率高、电流大、单道焊缝长,保护气用量在所有焊接工艺里属于偏高的类型。……
MAG焊在厚板、中厚板结构件的焊接产线上应用广泛,熔敷率高、电流大、单道焊缝长,保护气用量在所有焊接工艺里属于偏高的类型。ABB弧焊机器人承担MAG焊连续施焊任务,保护气成本随产量规模放大。MAG焊大电流施焊时熔池摊开、保护需求高,焊道之间、工件换位、层间等待时电弧熄灭,气体照常排放。WGFACS节气设备可适配ABB弧焊机机器人,贴合MAG焊的工艺特性决定,气体节约40%-60%
MAG焊的用气结构,有几个和工艺特性绑定的特点。MAG焊电流大、熔敷率高,连续长焊缝施焊时,熔池摊开范围大,保护气需求持续处于高位,这部分是有效用气的核心。长焊缝连续施焊,焊枪在焊缝间移动、构件翻身、变位机调整姿态的时段,电弧熄灭,不存在熔池,定值供气依旧维持设定流量排放。厚板多道焊接,打底、填充、盖面各道电流差异明显,定值供气按峰值工况锁定,低电流道次的供气超出熔池需求。MAG焊飞溅偏大,车间为规避缺陷倾向保留偏大的气量,余量预留偏多。这些特点叠加,让MAG焊的冗余排放占比不低,节气空间明确存在。
MAG焊厚板多道焊接,打底焊电流偏小、熔池窄浅,填充、盖面电流提升、熔池摊开,各道电流差异明显。定值供气按工位最大电流设定,打底焊和部分填充道次的供气明显超出熔池防护需要。设备跟随电流回落收窄输出,低电流道次不再按峰值流量供气,超额供给被压缩,多层多道焊接的每一道次,供气贴合熔池当下的防护需求。
MAG焊产线多构件、多规格排产,工件换型后焊接参数变化,电流区间随之变动。定值供气按最宽工况设定,小规格构件焊接时供气明显超出需求,换型后靠人工调整气路流量,调不到位既影响质量又留不住节气空间。设备依靠电流信号自主调节,换型后供气动作自动跟随,不需要为每种构件单独设定供气参数,节气效果在不同构件的生产批次里保持一致。
WGFACS节气设备调节逻辑依托实时采集的焊机电流信号完成,实现按需供给,电流大则多,电流小则少。电弧引燃、电流抬升,设备同步加大气体输出,保障高温熔池的气体屏蔽;电流回落、熔池收缩,供气量随之下调;电弧熄灭、焊枪空走或构件换位的阶段,供气收至基础水平,不再维持满流量排放。供气动作跟随电弧状态实时变化,MAG焊产线里分散的冗余排放被逐一收拢,供气规模贴合熔池当下的防护需求。
节气效果不能以牺牲MAG焊缝质量为代价。MAG焊厚板结构件焊缝承担承载作用,气孔、夹渣、未熔合类缺陷会显著削弱强度,返修和废品成本远高于节省的气体。保护气不足会让空气侵入熔池,诱发气孔缺陷;供气过量又会扰动熔融金属,影响成型。设备在动态调节中保留供气下限,介质流量不会低于维持熔池防护的最低标准,电弧全程保持稳定的气体屏蔽环境。设备削减的是超出防护需求的冗余气体,起弧、收弧阶段的供气时序保持稳定,基础防护不受影响。
ABB弧焊机器人MAG焊工位配置这套供气调节装置,落实按需供给,电流大则多,电流小则少,保护气输出贴合MAG焊大电流、长焊缝、多道次、换位频繁的工况特点,连续施焊保持充足供气,空走、换位、层间等待阶段控制介质释放,低电流道次压缩超额供给,换型后自主适配供气。MAG焊缝成型与承载性能维持既定工艺规范,保护气消耗量得到管控,工位介质成本下降,节气效果在MAG焊连续焊接生产里落地显现。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >