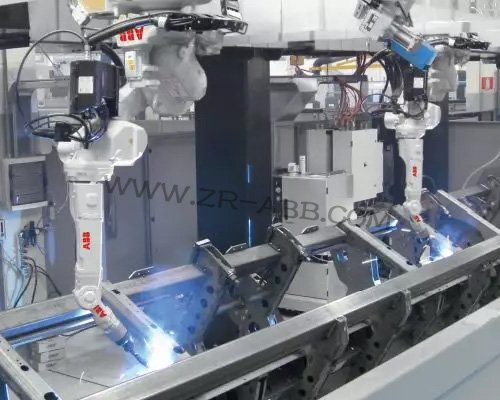
简介:铝材焊接对保护气体的防护效果有着较高要求,铝材表面容易生成氧化膜,熔池在高温状态下接触空气就会产生焊接缺陷,很多ABB弧焊机器人搭建的铝材焊接工位,长期依靠固定流量模式输送保护气。……
铝材焊接对保护气体的防护效果有着较高要求,铝材表面容易生成氧化膜,熔池在高温状态下接触空气就会产生焊接缺陷,很多ABB弧焊机器人搭建的铝材焊接工位,长期依靠固定流量模式输送保护气。这套供气方式以焊接过程里最大的用气需求作为设定标准,气体输出量不会跟随电弧状态产生变化。铝材工件的焊缝长短不一,焊接过程中还会出现起弧收弧、机器人移动定位的阶段,固定流量供气模式下,大量保护气在电弧未达到高负荷状态时持续向外释放,造成大量浪费。
WGFACS节气装置可适配ABB弧焊机器人,接入工作站之后,可以实现保护气动态供给,电流大则多,电流小则少,在不影响焊接质量的基础上减少40%-60%气体消耗。
铝材焊接的电弧状态波动幅度明显,不同焊接阶段需要的保护气量存在差别。熔池面积随焊接电流发生改变,电流数值提升,熔池受热范围扩大,需要更多保护气隔绝空气。电流降低,熔池收缩,维持防护效果所需要的气体量随之下降。传统供气方案不会识别电流变化,整套作业流程维持相同流量输出,低电流焊接阶段,多余气体直接散入周边空间,造成不必要的消耗。铝材焊接工位的机器人程序包含大量摆动、停留、姿态调整动作,焊枪在焊缝之间移动时电弧熄灭,保护气依旧保持原有流速,这段非焊接时段的气体损耗,累积之后会形成可观的耗材增量。
WGFACS节气装置对接ABB弧焊机器人铝材焊接回路,采集焊接电流信号,跟随电流变化调整气体输出。装置识别电弧的实时状态,匹配对应的气量,熔池大的时候供给更多保护气,熔池缩小之后自动下调输出,不会出现气量和焊接工况脱节的情况。铝材焊接容易出现气孔这类缺陷,气量不足会破坏熔池防护,装置的调节逻辑会守住最低保护气量,不会单纯为减少气体消耗压缩防护所需的基础气量。焊枪起弧瞬间,气量可以快速抬升至适配水平,避免起弧阶段熔池暴露在空气中,减少氧化缺陷产生的概率。
铝材工件的种类多样,薄板铝材和厚板铝材对应的焊接电流区间存在差距,同一工件的多层多道焊,电流也会随焊道切换发生改变。WGFACS节气装置可以适配铝材焊接的参数变化,不需要频繁改动机器人原有程序,也不用调整焊机基础设置。装置加装在原有气路管路之中,改造阶段不用改动
ABB机器人本体结构,信号采集线路的布设工作量不大,工位停机改造占用的时间较短,减少对车间生产排期带来的干扰。操作人员维持原本的示教和工件换产操作习惯,不需要学习额外复杂的操作流程,生产现场的人员上手难度不高。
批量生产阶段,不同批次铝材工件的焊接任务,电流波动区间存在区别,WGFACS节气装置可以跟随工况自动完成气量调节,人工不需要每次换产调整阀门开度。车间可以依托装置记录的用气数据,了解铝材焊接不同工序的气体消耗水平,方便对耗材使用情况做统计分析。铝材焊接的保护气采购成本偏高,持续的多余气体排放,会拉长生产项目的成本回收周期,动态调节供气模式可以削减这类无效消耗。
装置接入之后,需要选取车间典型铝材工件开展试焊,观察焊缝成型状态,核对焊缝表面与内部质量,确认气量动态调节不会带来焊接缺陷。试焊阶段可以记录不同电流区间对应的气量变化,确认调节范围适配车间铝材焊接工艺,确认稳定之后再投入批量生产。原有焊接工艺参数可以保留,装置只负责保护气流量的动态调控,不会改动电弧本身的能量输出。
自动化铝材焊接生产依靠稳定的熔池防护保障成品品质,WGFACS节气装置依托按需供给,电流大则多,电流小则少,改变固定流量供气的固有模式,削减低电流时段以及电弧停歇阶段多余的气体排放。ABB弧焊机器人铝材焊接工位的生产节拍保持原有状态,焊缝质量维持工艺标准,气体消耗得到合理管控,车间耗材方面的压力得到缓解。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >