简介:车身侧围属于大面积薄壁结构件,整体焊缝布局错综复杂,长短焊缝交错分布,转角搭接与曲面衔接位置较多,对自动化焊接的工艺匹配度有着较高要求。……
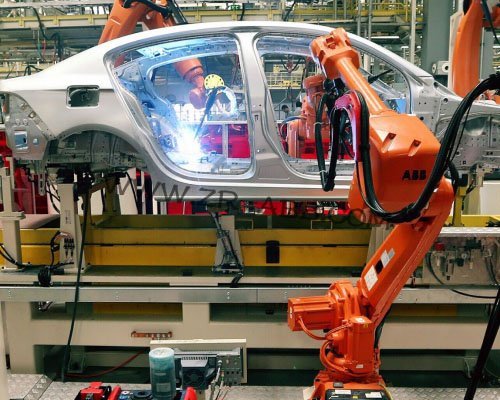
车身侧围属于大面积薄壁结构件,整体焊缝布局错综复杂,长短焊缝交错分布,转角搭接与曲面衔接位置较多,对自动化焊接的工艺匹配度有着较高要求。ABB弧焊机器人在车身侧围量产工位持续作业时,整套供气系统长期维持固定流量输出,气体输送状态不会跟随焊接工况动态调整。机器人在不同焊缝之间做轨迹过渡、空程移位的过程中,电弧处于熄灭状态,不存在熔池防护需求,保护气体却依旧持续喷出,大量气体直接消散在作业环境中。侧围工件单台焊接周期跨度大,批量生产模式下,这类无效用气会不断累积,持续抬高车间气体耗材的运营成本,多数产线优化重心集中在焊接成型与轨迹精度层面,供气匹配的细节优化常常被忽视。针对这类工位普遍存在的用气损耗问题,
WGFACS节气装置可以适配ABB弧焊机器人侧围焊接工况,依托焊接电流动态调控供气体量,实现按需供给,电流大则多,电流小则少,有效缩减40%-60%保护气消耗。
车身侧围的焊接工艺特性,决定了固定供气模式存在明显的适配短板。工件曲面结构带来多变的焊接姿态,不同区域的板材厚度、坡口尺寸存在差异,对应匹配的焊接电流参数会持续浮动。长直焊缝焊接阶段需要稳定的大电流熔敷,保障焊缝熔透效果,曲面搭接和细短焊缝则会下调电流参数,适配薄壁板材的焊接需求。恒定不变的供气流量只能按照最大焊接工况设定基准数值,以此规避大电流焊接阶段出现的防护不足问题,这也让中小电流焊接阶段出现大量富余气体排放,形成持续性的资源浪费。空程移位、轨迹微调等非焊接耗时在侧围整体焊接周期中占比不低,这类时段产生的无效用气,是工位用气总量偏高的核心原因之一。
WGFACS节气装置可以精准捕捉焊接回路的实时电流信号,依托电流数值的动态变化,同步调整气路内部的气体输出体量,贴合侧围多变的焊接工况。焊接电流数值上升,熔池熔融范围扩大,高温金属接触空气的面积增加,装置会主动提升气体供给量,形成稳定的气体防护层,隔绝空气中的杂质成分。焊接电流数值回落,熔池体积收缩、凝固速度加快,装置同步降低供气流量,避免过量气体持续排放。机器人处于空走移位、暂停待机的无电流工作状态时,装置将气体输出维持在低位水准,仅保留基础气流阻隔外界杂质进入焊枪喷嘴,杜绝传统供气模式全程高流量输出带来的无谓损耗。
该节气装置的现场适配性贴合自动化量产产线的运行需求,部署过程无需改动
ABB机器人本体程序与硬件结构,车间长期验证成熟的侧围焊接工艺可以完整保留。设备仅串联接入原有保护气路与焊接信号回路,完成基础的信号匹配与气量校准即可投入使用,不会改变工位原有生产逻辑与作业节拍。日常运行依靠设备自主感应、自主调节,不需要操作人员手动干预调参,不会增加工位作业流程,现场人员的操作习惯无需做出调整,适配连续化、高强度的量产作业模式。
车身侧围外观品质管控标准严格,气孔、氧化、夹渣等表面缺陷会直接影响工件合格率,节气改造过程不会对焊接品质造成负面影响。装置的气量调节动作与电弧状态同步联动,起弧阶段供气响应及时,能够快速建立有效防护氛围,规避起弧瞬间空气侵入熔池引发的缺陷问题。收弧阶段会短暂维持适配气量,保障高温熔敷金属冷却凝固,杜绝收弧位置出现氧化发黑现象。动态气量调节全程贴合熔池成型规律,焊缝成型一致性可以维持原有水准,车间既定的质检规范与验收标准无需调整。
产线运维层面,装置的长期运行成本处于较低水平,适配车间常态化运维体系。焊接工位产生的细微焊渣、粉尘容易附着在设备表面与线路接头位置,定期做好基础清洁养护,保持信号采集线路与气路接头连接稳定,即可保障设备持续稳定运行。运维人员可结合每日气瓶使用量、耗材更换频次,直观掌握工位用气状态变化,及时发现气路异常与设备运行隐患。装置内部调节结构稳定性强,能够适配焊接车间复杂的工况环境,长期运行不易出现调节卡顿、信号失准等问题。
整车制造侧围焊接产线多采用多机协同的作业模式,整体改造可依托单工位试点、多工位批量落地的节奏推进,降低改造工作对量产进度的干扰。单台工作站完成装置部署后,可通过长期数据统计,明确工况对应的降耗效果,再逐步拓展至全线工位。这种渐进式的优化方式,能够让车间精准把控改造成效,稳步降低整体用气成本。依托WGFACS节气装置的动态供气逻辑,侧围焊接工位的保护气供给可以贴合实际焊接需求,从源头削减无效用气损耗,为自动化焊接产线的成本优化提供稳妥可行的落地方式。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >