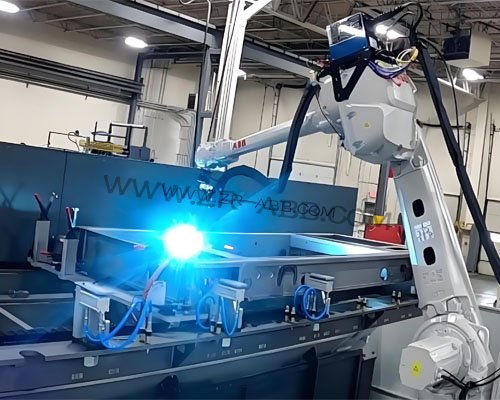
简介:厚板钢结构焊接是重工制造、压力容器、工程设备生产的核心工序,ABB弧焊机器人凭借稳定的电弧控制能力,适配厚板深坡口、多层多道的连续施焊工艺,在中高端重工产线普及度较高。……
厚板钢结构焊接是重工制造、压力容器、工程设备生产的核心工序,ABB弧焊机器人凭借稳定的电弧控制能力,适配厚板深坡口、多层多道的连续施焊工艺,在中高端重工产线普及度较高。厚板工件对焊缝熔深、结构强度、内部致密性有着严格的工艺标准,保护混合气的覆盖效果直接决定成品探伤合格率与结构稳定性。多数生产产线长期沿用固定流量的供气模式,按照厚板最大施焊需求设定恒定气量,整套焊接流程不会随工艺状态调整气量输出,日常生产中积攒大量无效气体消耗,长期拉高车间耗材运营成本。WGFACS
省气装置重构供气逻辑,适配
ABB机器人焊接工况,实现了40%-60%的节气效果
厚板焊接的工艺分段特性,是混合气消耗居高不下的核心原因,也是区别于薄板焊接的关键痛点。完整的厚板成型工序包含打底焊、填充焊、盖面焊多个阶段,不同施焊阶段的热输入参数、电流设置、熔池状态存在明显差异。打底焊阶段需要控制热输入,设备维持偏小电流,熔池尺寸有限,表层防护所需气量相对有限。中层填充焊需要提升熔透效果,电流参数逐步上调,高温熔池覆盖范围扩大,对保护气体的覆盖密度与供气量有着更高要求。表层盖面焊侧重焊缝外观平整,电流参数再次回落,防护需求随之降低。固定供气模式无法匹配这类动态变化的工艺需求,全程统一的气量输出会在中小电流阶段产生大量冗余损耗。
ABB机器人自动化施焊的间隙特性,进一步放大了恒定供气模式的能耗短板。厚板多层多道焊的工序繁琐,单条焊缝成型需要多次轨迹切换、焊枪姿态微调、坡口清理辅助动作,电弧会频繁进入暂停状态。电弧熄灭后,高温熔池快速冷却,金属氧化的风险大幅降低,不再需要持续性气体防护。传统气路系统不具备工况识别能力,无论电弧启停、电流高低,始终保持固定流量输出,工序间歇时段的无作用耗气占比极高。厚板工件单件焊接周期长、间歇频次多,单日累积的无效耗气体量十分可观。
WGFACS省气装置针对ABB机器人厚板焊接工况专项适配研发,打破传统静态供气的粗放模式,实现保护气体按需供给的精细化管控。装置可直接对接现有机器人气路与信号系统,无需改动原有焊接程序、轨迹参数、坡口工艺标准,新旧产线均可快速完成部署调试,不会干扰正常量产进度。装置依托实时电流信号采集机制,动态匹配气体输出体量,贴合工业施焊核心逻辑,电流大则多,电流小则少,让每一段焊道的供气体量贴合实时防护需求。
厚板大电流填充熔焊阶段,装置自动上调混合气输出流量,充足的气流可以完整包裹大范围高温熔池与热影响区域,构建稳定密闭的防护气幕。连续均匀的气体覆盖层可以阻隔空气杂质侵入,抑制熔融金属氧化,减少焊接飞溅与内部瑕疵,保障厚板焊缝熔合密实、力学性能达标,稳定适配重工工件的探伤验收标准。气量上调过程平缓有序,不会出现气流骤变扰动熔池的情况,焊接电弧状态与传统标准工艺保持一致,工艺稳定性得到良好保留。
打底焊、盖面焊等中小电流施焊阶段,装置同步下调气体输出体量,在维持合格防护效果的基础上剔除冗余供气。适配性的温和气流能够稳定覆盖小型熔池,规避薄板过渡、表层施焊阶段常见的氧化发黑、细微气孔、纹路杂乱等问题,保障焊缝外观均匀规整。气量下调可以从源头削减工况适配性浪费,大幅提升混合气利用效率,长期批量生产能够形成稳定的降耗收益。
针对厚板焊接高频启停、多道分段作业的工况特点,装置搭载专属时序调控逻辑,优化全时段用气效率。电弧暂停、工序切换的间歇时段,WGFACS省气装置将供气流量降至低位,仅保留管路微弱正压,阻隔车间粉尘、水汽侵入焊枪喷嘴与管路内部,维持气路洁净状态。电弧再次引燃的瞬间,气量可随电流参数快速自适应拉升,提前构建防护气幕,规避起弧瞬时缺气引发的焊缝起点缺陷,保障整条厚板焊缝成型连贯均匀。
WGFACS省气装置在ABB厚板焊接工况中的落地应用,可稳定实现40%-60%的混合气节约比例,降耗效果贴合实际量产水平。整套动态供气机制仅优化气体输出体量,不改动核心焊接工艺参数,不会对焊缝品质、生产节拍、工件合格率造成负面影响。动态适配的供气模式可以统一全工序防护标准,弱化传统供气模式的工艺波动,减少返修带来的附加损耗,帮助重工制造企业在稳定产品品质的同时,持续压缩焊接工序的耗材成本,适配精细化量产的发展需求。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >