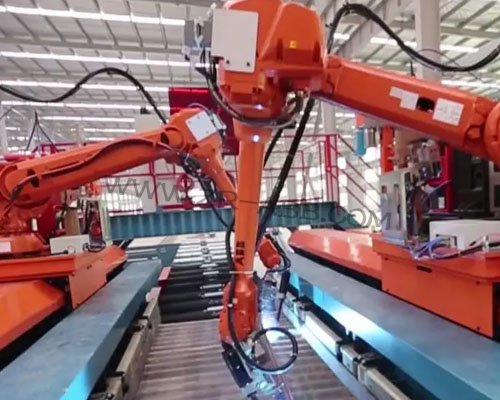
简介:混合气保护焊凭借电弧稳定性强、焊缝成型均匀的工艺优势,广泛适配ABB系列焊接机器人的自动化生产工况,普遍应用于金属钣金、结构机架、精密构件的批量焊装工序。……
混合气保护焊凭借电弧稳定性强、焊缝成型均匀的工艺优势,广泛适配ABB系列
焊接机器人的自动化生产工况,普遍应用于金属钣金、结构机架、精密构件的批量焊装工序。工业生产所采用的多元配比混合气,能够有效优化熔滴过渡状态,降低焊接飞溅,适配多数碳钢与低合金钢的弧焊加工标准。混合气耗材整体消耗量庞大,长期恒定供气模式造成的资源冗余消耗,是自动化焊装产线成本管控的重点优化方向。常规气路调节方式仅能通过固定调压限制整体出气体量,无法匹配焊接工况的动态变化特征,降耗优化始终存在明显局限性。WGFACS
省气装置针对
ABB机器人混合气焊接工况适配优化,重塑自动化焊装的供气调控体系,打破传统恒定供气的粗放运行模式,可省气40%-60%。
焊接工艺的防护气体需求,始终与焊接热输入强度、熔池状态高度关联。ABB机器人标准化焊接程序包含多层多道焊、厚薄板交替焊、点位补焊等多种工艺形式,施焊过程中焊接电流会依据板材厚度、坡口结构、焊道层次发生持续变化。大电流参数对应的深熔焊接阶段,高温金属熔池覆盖面积更广,热影响区金属氧化速率更快,需要充足的保护性气体构建密闭防护气场,隔绝空气内部杂质对熔融金属的侵蚀。小电流精细修焊阶段热输入量显著降低,熔池体积收缩,金属高温暴露时长缩短,工艺所需的保护气体流量随之下降。固定流量供气体系无法适配这类动态工况差异,供需匹配失衡造成持续性气体冗余损耗。
恒定供气模式不仅增加生产耗材成本,还会造成焊接工艺参数匹配失衡,诱发隐性质量隐患。生产工况中为规避大电流焊接阶段防护不足引发的气孔、夹渣缺陷,产线供气参数普遍按照最大施焊需求设定基准流量。该类参数标准可以满足高强度熔焊的工艺要求,但在低电流施焊场景中,过量气体输出会形成无序气流冲击浅层熔池,破坏熔池凝固的稳定性,造成焊缝纹理不均、局部成型塌陷等工艺问题。
自动化设备的程序化作业特性,进一步放大了固定供气模式的能耗弊端。
ABB焊接机器人在连续量产过程中,会频繁完成姿态调整、工件对位、焊道切换等动作,电弧会阶段性停止工作,形成大量空载运行时段。WGFACS省气装置可以接入集成于原有气路与电气系统,无需修改机器人焊接程序、轨迹参数与工艺标定数据,新旧自动化产线均可快速完成改造部署,不会干扰原有生产节拍与焊接品质标准。设备依托实时电流信号采集与解析技术,动态匹配气体输出体量,落实电流大则多,电流小则少的调控逻辑,让供气规模适配各阶段焊接工艺的实际防护需求。
系统检测到焊接大电流输出时,自动提升混合气输出流量,充足的气体介质可全方位包裹电弧区域与高温熔池,构建连续稳定的防护气幕。密闭的防护环境可以有效阻隔氧氮杂质侵入熔池内部,维持电弧燃烧的稳定状态,保证厚板深熔焊、多层填充焊的焊缝熔合密实,规避氧化缺陷与内部瑕疵,严格匹配重工构件的焊接工艺标准。充足且稳定的供气状态,能够复刻传统高流量供气的工艺效果,保障高强度施焊工况的产品质量稳定性。
小电流精细施焊工况下,系统同步下调混合气输出体量,WGFACS省气装置在保留有效防护能力的前提下削减冗余气体消耗。适配性的温和气流不会冲击浅层熔池,能够维持熔滴过渡的平稳状态,优化表层焊缝的成型质感,规避薄板焊接常见的表面氧化、纹理杂乱等问题。可控的气量输出,改变低电流工况下气体过量排放的现状,大幅提升混合气资源利用效率,实现精细化工况的降耗优化。
针对机器人高频启停、多姿态切换的作业特征,设备搭载专属时序调控机制,完善全时段供气管控逻辑。电弧熄灭进入空载调整阶段时,系统将供气流量降至低位,仅保留管路微弱正压,阻挡车间粉尘、潮湿水汽侵入焊枪喷嘴与管路内部,维持气路洁净度,规避后续施焊气流不稳、杂质混入引发的工艺缺陷。电弧再次引燃的瞬时,气量可随电流参数同步自适应拉升,提前构建稳定防护气场,消除起弧初期缺气导致的焊缝起点瑕疵,保障整条焊缝成型的连贯性与均匀度。
精细化动态供气调控模式,实现了焊接品质与生产成本优化的双向平衡。WGFACS省气装置仅剔除工况适配之外的无效供气与冗余损耗,核心施焊阶段的防护气量充足稳定,不会因降耗优化改变原有焊接工艺标准。动态适配的供气方式可有效弱化固定流量带来的工艺波动,保障批量生产的品质一致性。长期量产应用过程中,设备持续优化混合气消耗结构,缩减自动化焊装产线的耗材投入,助力智能制造生产线实现精细化、标准化、低成本的稳定运营。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >