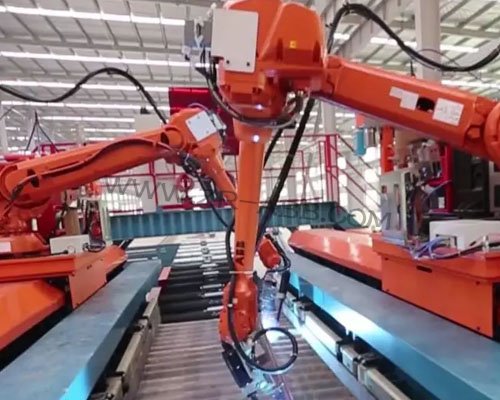
简介:一个焊接工作站的氩气去向,拆开看并不难理解,电弧燃烧时气体在保护熔池,焊枪空走、工件换位、层间等待时电弧熄灭,气流却照常从喷嘴流出。……
一个焊接工作站的氩气去向,拆开看并不难理解,电弧燃烧时气体在保护熔池,焊枪空走、工件换位、层间等待时电弧熄灭,气流却照常从喷嘴流出。
ABB焊接机器人工作站配置的氩气气路,多数沿用固定流量供气,减压阀设好一个数值后很少再动,供气规模按工位最大工况锁定。氩气价格不低,长期运行下来,这部分冗余排放累积的成本相当可观。WGFACS
省气装置可适配ABB焊接机器人,贴合焊接工况,让供气贴合电弧的实际需求,省气40%-60%。
焊接工作站的作业循环,由起弧施焊、焊道移动、工件换位、层间等待几个环节组成。施焊环节电弧燃烧,熔池需要保护气屏蔽;其余环节电弧熄灭,不存在熔池,气体排出后直接散入工位空间。对大部分工作站来说,电弧燃烧的时段占比并没有想象中高,换位、等待、移动占据的时间不少,固定供气模式下,这些非焊接时段的氩气排放,是整个工作站用气里最有压缩空间的部分。把工作站的作业节拍统计一遍,拆开施焊和空走的时间占比,省气的方向就清楚了。
再看工作站电流的波动。ABB焊接机器人焊接的工件,薄板、厚板混线生产的情况很常见,不同焊道、不同工件的电流跨度大。固定供气按工位峰值电流设定,低电流阶段的供气明显超出熔池需求。打底焊电流偏小、熔池窄小,所需气体有限;填充、盖面电流提升,熔池摊开,需求上升。恒定供气用统一的流量覆盖全部焊段,低电流阶段多送的气体没有参与保护,直接浪费。电流跨度大的工作站,这部分超额供给的压缩空间也更大。
工作站多规格排产时,不同工件的板厚、坡口形式不同,焊接参数跨度大。固定供气按可能出现的最宽工况设定,小规格工件焊接时,供气明显超出需求。换型后靠人工调整气路流量,调不到位既影响焊缝质量,又留不住节气空间,现场人员为降低风险往往不会频繁改动调压旋钮,宁可保留偏大的气量。这几个因素叠加,构成了工作站氩气消耗偏高的主体,省气的核心思路,就是把供气从静态设定改成动态跟随。
WGFACS省气装置以焊机电流信号判断电弧状态,实现按需供给,电流大则多,电流小则少。电弧引燃、电流抬升,装置同步加大气体输出,保障高温熔池的气体屏蔽;电流回落、熔池收缩,供气量随之下调;电弧熄灭、焊枪空走或工件换位的阶段,供气收至基础水平,不再维持满流量排放。供气动作跟随电弧状态实时变化,空走时段的持续排放逐一削减,低电流区间的超额供给被压缩,换型后的参数失配也依靠电流信号自主适配,三个方向的冗余排放都在这套调节逻辑下得到处理。
省气不能以牺牲焊缝质量为代价,这是工作站改造必须守住的前提。氩气保护不足,空气侵入熔池,气孔、氧化缺陷概率上升,返修成本远高于节省的气体;供气过量,气流扰动熔融金属,影响成型。WGFACS省气装置在动态调节中保留供气下限,介质流量不会低于维持熔池防护的最低标准,电弧全程保持稳定的气体屏蔽环境。装置削减的是超出防护需求的冗余气体,起弧、收弧阶段的供气时序保持稳定,基础防护不受影响。改造完成后安排试板焊接,结合外观检查和探伤确认焊缝状态,符合工艺要求后投入批量生产。
装置的接入方式适配工作站条件,不改变原有焊接系统。装置本体紧凑,串接在氩气管路中,安装在气源柜周边或机器人基座区域,不影响工位原有布局。信号线路对接焊机电流采集端口,获取实时工况用于调节,机器人运动程序、焊接参数都不需要改动,原有操作习惯得以保留。工件换型后焊接参数变化,装置依靠电流信号自主调节,不需要为每种工件单独设定供气参数,减少现场调试工作量。多台机器人构成的工作站或产线,逐台配置装置,每套独立采集对应焊机的电流信号,互不干扰,车间根据生产安排分批加装,降低一次性改造对产线运行的影响。
ABB焊接机器人工作站配置WGFACS省气装置,把供气从静态设定改成跟随电弧工况动态变化,落实按需供给,电流大则多,电流小则少,空走、换位、层间等待阶段控制介质释放,低电流区间压缩超额供给。工作站焊缝品质维持既定工艺规范,氩气消耗量得到管控,介质成本下降,省气的效果在连续焊接生产的数据对比里落地显现,也把工作站里散落的用气浪费逐个收拢回来。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >