简介:铝材导热快、热容量大,焊接时对电流和气保护的要求和钢材明显不同。ABB机器人在铝件焊接工位承担连续作业,配套的混合气气路如果沿用固定流量供气,很难兼顾铝材焊接过程中电流跨度大的工况特点。……
铝材导热快、热容量大,焊接时对电流和气保护的要求和钢材明显不同。
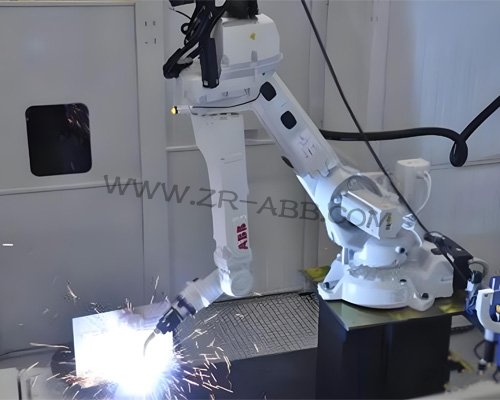
ABB机器人在铝件焊接工位承担连续作业,配套的混合气气路如果沿用固定流量供气,很难兼顾铝材焊接过程中电流跨度大的工况特点。WGFACS省气设备可适配
ABB焊接机器人,把混合气输出与电弧电流变化对应起来,实现供气的动态适配,缓解铝材焊接长期存在的气体消耗偏高问题,省气40%-60%。
铝材焊接的用气特点,源于材料本身的物理性质。铝的导热系数远高于钢,焊接时热量向母材快速散失,需要较高电流维持熔池温度,电弧电流通常比同厚度钢材焊接高出不少。电流升高,熔池面积扩大,氧化膜与空气接触风险增加,所需保护气量随之增大。铝件焊接多采用混合气保护,混合气成分在屏蔽效果和成本之间存在平衡,供气量不足,熔池暴露在空气中,容易产生气孔;供气过量,混合气消耗加快。铝材焊接过程中电流在打底、填充、盖面焊道之间变化,固定流量供气按峰值电流设定,电流回落阶段送出的气体明显超出防护需要,多余混合气直接散逸。
ABB机器人在铝件工位的作业程序,包含较多焊枪空移与变位动作。焊缝之间移动、工件换位、层间清理阶段,电弧熄灭,不存在熔池,固定供气依旧维持设定流量排放,这部分混合气没有参与保护。空移阶段排放与低电流区间超额供气叠加,构成铝件焊接工位气体浪费的主要来源。多台ABB机器人并行作业的铝件产线,气耗累积起来规模可观,供气方式的调整空间值得关注。
WGFACS省气设备读取焊机实时电流信号,按需供给,电流大则多,电流小则少。电弧引燃、电流抬升,设备同步加大混合气输出,保障高温铝熔池的气体屏蔽;电流回落、熔池收缩,供气量随之下调;电弧熄灭、焊枪空移或工件换位,供气收至基础水平,停止大流量排放。气体输出跟随电弧状态实时变化,供气规模贴合铝材熔池防护需求,空移阶段的无效排放得到控制,低电流区间的超额供气也被压缩。铝材焊接电流跨度大的工况,动态适配带来的节气效果体现得比较充分。
动态适配不能放松对焊缝质量的要求。铝材焊缝对气孔、氧化类缺陷敏感,保护气不足,空气侵入熔池,气孔概率上升;供气过量,气流扰动熔融金属,焊缝成型受影响。WGFACS省气设备在调节过程中保留供气下限,混合气流量不会低于维持铝熔池防护的最低标准,电弧全程保持稳定的气体屏蔽环境。设备削减的是冗余排放,基础防护不受影响,起弧、收弧阶段的供气时序保持稳定。改造完成后安排试板焊接,结合外观检查和内部探伤确认焊缝状态,符合工艺要求后投入批量生产。
设备接入ABB铝件工位的适配性,关系到动态适配方案落地。设备本体紧凑,可安装于气源柜周边或机器人基座区域,串联接入原有混合气管路,不影响工位原有布局。信号线路对接焊机电流采集端口,获取实时工况用于流量调节。改造施工集中在气路末端与信号采集回路,占用工位停机时间有限,对生产排程影响较小。原有焊枪、送丝机构保持不变,现场操作人员熟悉设备后即可恢复作业。
ABB机器人铝材焊接工位配置WGFACS省气设备,形成混合气输出与电弧电流动态适配的供气方式,落实按需供给,电流大则多,电流小则少,介质输出贴合铝材焊接的电流变化与空移工况。焊缝品质维持既定工艺规范,混合气消耗量得到管控,铝件焊接工位介质采购成本得到控制,为铝合金焊接机器人生产环节的用气管理提供可行的调整路径。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >