简介:WGFACS节气装置在弧焊产线的效能释放,依托和焊接系统工况逻辑的深度匹配。WGFACS节气装置对接ABB焊接机器人系统的适配工作……
WGFACS节气装置在弧焊产线的效能释放,依托和焊接系统工况逻辑的深度匹配。WGFACS节气装置对接
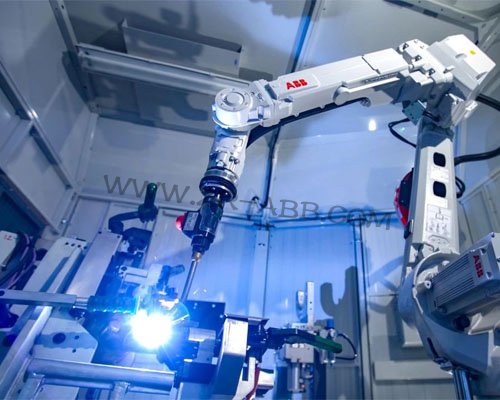
ABB焊接机器人系统的适配工作,并非管路层面的简单加装,而是围绕信号采集通路、供气回路布局、电弧工况逻辑、产线联动机制完成多维度匹配,使装置的气量调节行为和ABB弧焊单元的运行时序保持同步。基于电弧信号的动态供气调控机制方可稳定运行,可实现40%-60%的保护气节约。
ABB焊接电源在施焊阶段持续输出电弧电流信号,信号载体承载熔池热输入的实时状态。WGFACS节气装置通过专用信号链路接入电源的电流输出端口,获取电流数值作为调控基准。该接入方式不会改动ABB焊接电源的内置参数,装置仅读取电弧原生输出信号,电源预设电流、送丝速率、起弧时序等工艺参数维持原有配置,机器人运动程序无需重新编制。信号采集链路保持稳定传输,装置对电弧工况的识别才具备可靠依据,供气调节动作和焊接进程保持时序统一。
装置串接于保护气输送管路内部,安装点位选取气源分配单元周边或者机器人基座固定区域,安装布局不会干涉
ABB机器人原有运动边界以及工位工装排布。管路改造阶段,原有管线走向、焊枪装配位置维持不变,气源至焊枪的输送通道保持通畅,装置的调节功能叠加至原有供气链路之中。供气回路匹配完成后,装置能够调控流向焊枪的气体流量,同时不对焊接系统原有通路结构形成干扰,依托电弧状态完成气量动态调整的机制得以正常运转。
电弧工况逻辑的匹配,建立在电流参数和熔池防护需求的对应关系之上。ABB焊接机器人覆盖多元作业场景,薄板搭接、厚板对接以及多层多道焊对应的电流区间存在明显差异,WGFACS节气装置依托采集到的电流信号判别熔池防护等级,实现按需供给,电流大则多,电流小则少。大电流施焊阶段,熔池受热面积扩大,装置维持较高的供气输出,保障熔池区域的气体屏蔽效果。小电流施焊阶段,熔池形态收缩,装置下调供气流量,匹配缩减后的防护需求。电弧熄灭、焊枪空程移动以及工件换位的间歇时段,装置将供气流量收束至基础阈值。工况逻辑层面的匹配,使供气输出贴合ABB机器人各类焊接任务的客观防护需求,空行程阶段的无效气体排放得到抑制,低电流区间的超额供气得到约束。
ABB弧焊工位普遍承载多规格工件轮换生产,工件换型之后焊接工艺参数同步更新,电弧电流的分布区间随之改变。装置以电弧电流作为调控依据,无需针对每一类工件单独录入供气参数,工艺参数变更之后,供气策略自动跟随电弧信号同步调整,规避人工参数调校偏差引发的供气适配失衡,缩减现场调试工时。换型响应层面的匹配,保障节气效能在不同工件生产批次内维持稳定,无需伴随每一次工件换型重新校准气路参数。
ABB弧焊产线常采用多台机器人协同布局,单台机器人配套独立的节气装置,各单元独立采集对应焊接电源的电流信号,信号链路互不干涉。装置布设范围局限于对应工位边界之内,不会干扰机器人之间的协同节拍,变位机、上下料机构的动作流程不受影响。车间可以依照生产计划分阶段完成改造,避免一次性大规模改造对产线稼动率形成冲击。产线联动层面的匹配,让节气改造能够分阶段落地,无需为加装设备打乱既定生产排布。
工艺质量边界的匹配,守住弧焊工艺管控基线。WGFACS节气装置削减的是超出熔池防护需求的冗余气量,熔池基础屏蔽条件不受改动。动态调控流程内置供气下限约束,气体流量不会跌落至熔池防护所需的临界标准之下,电弧燃烧全程维持稳定的屏蔽氛围,ABB机器人施焊形成的焊缝成型状态以及氧化防控水平契合既定工艺规范。起弧与收弧阶段的供气时序保持原有逻辑,改造完成之后开展试板施焊,结合外观检测与无损检验核验焊缝状态,检验结果符合工艺文件要求,方可投入批量生产。整套匹配流程以工艺稳定性作为前置条件,节气效果建立在焊缝质量稳定可控的前提下。
文章来源,
工业机器人维修官网:www.zr-abb.com


 首页 > 销售中心 > 节气装置 >